
大米加工精度检测结果怎样用于碾米工序调整
时间:2026-10-17 14:27:04
加工精度检测结果先要对应到工序位置
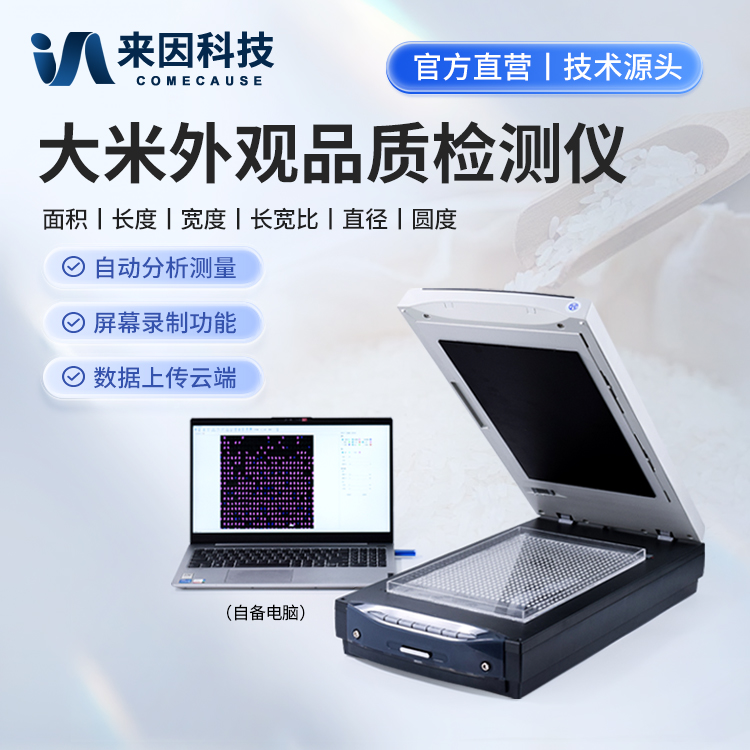
大米加工精度检测仪常用于判断碾米后米粒表面的留皮、留胚程度,结果表现为加工精度等级或去皮情况。对碾米车间来说,检测结果不只是质量报表上的一个结论,更是工序调整的反馈。使用前要明确样品取自哪道碾米之后、是否经过抛光、对应哪一批稻谷。若取样点不固定,同一个精度数值可能来自不同碾磨阶段,直接拿来比较容易误导调整方向。一般可在碾米出口或按企业检验点取样,保持每次检测的工序位置一致,这样结果才有纵向对比价值。检测仪本身的清洁、校准和染色一致性也要按设备说明执行,避免把检测环节的波动当成工序变化。
结果偏“粗”时先看碾米压力与道数
如果检测显示留皮较多、加工精度偏低,说明当前碾磨程度不足。调整时不宜一次性大幅改变设备参数,可先检查碾米机压力设置、碾米道数和流量是否与当前稻谷品种、水分和硬度匹配。稻谷品种不同,籽粒结构和对碾磨的响应有差异,同样的压力设置在换批次后可能表现不同。可在工艺允许范围内小幅调整压力或流量,待流程稳定后在同一取样点复检,观察精度变化和碎米情况。若增加压力后精度改善但碎米明显增加,就要考虑分道轻碾、调整各道碾米机的负担,而不是继续加压。检测结果提供方向,碎米率、出米率和设备电流则帮助判断调整是否合适。
结果偏“精”时关注过碾与后续影响
加工精度偏高、留皮很少,并不一定意味着工序越做越好。过度碾磨会增加碎米风险、降低出米率,也会带来不必要的电耗和设备磨损。检测结果如果显示精度持续偏高,可复核碾米压力是否过大、道数是否偏多、流量是否过小。尤其在生产任务变化或稻谷批次更换后,原有参数未必仍适用。调整时可适当降低碾米强度,观察精度是否仍能满足产品要求,同时比较碎米和出米率。对于需要保留一定米皮或胚芽的产品,更要按产品要求设定目标,而不是单纯追求高精度。检测仪给出的结果应和产品标准、加工成本一起看,才能形成合理的工序判断。
把检测结果和工艺记录放在一起看
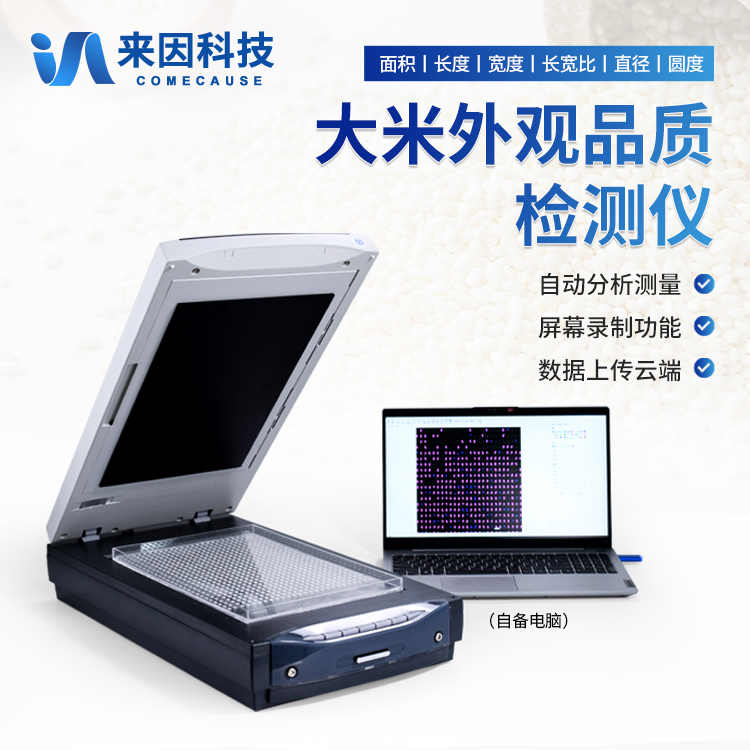
单次检测结果只能反映当时状态,要和碾米道数、压力设定、流量、稻谷批次、米温等记录放在一起才有分析价值。建议在检测记录中写明取样时间、取样点、对应批次和调整内容,调整前后各留一次检测结果。这样当精度出现波动时,可以判断是稻谷批次变化、设备状态变化,还是检测环节差异。记录不必复杂,关键是字段固定、连续可比。若条件允许,可按班次或批次做趋势观察,看精度结果是否随设备磨损或参数漂移而变化。大米加工精度检测仪的价值在于把质量结果转化为可追溯的工序信息,而不是只给出一张合格与否的结论。
调整后的复检与日常使用要点
每次调整碾米参数后,应等设备运行稳定、物料走完过渡段再取样复检,避免取到调整过程中的混合样。复检时尽量保持染色、光照、背景和操作方式一致,减少人为差异。对检测仪的镜头、载样区域和软件识别结果要按说明清洁和核对,发现识别异常时先确认样品放置和图像质量,再判断是否为设备问题。日常使用中,可用已知状态的样品做期间核查,帮助发现检测条件变化。需要强调的是,加工精度检测是工序控制的一个环节,不能替代碎米、水分、出米率等指标的综合判断。把检测结果用于小步调整、稳定复检和记录积累,才能让大米加工精度检测仪在碾米生产中发挥实际作用。
下一篇:没有了!