
大米加工精度检测仪检测后,留样与记录怎么做
时间:2026-10-20 14:27:07
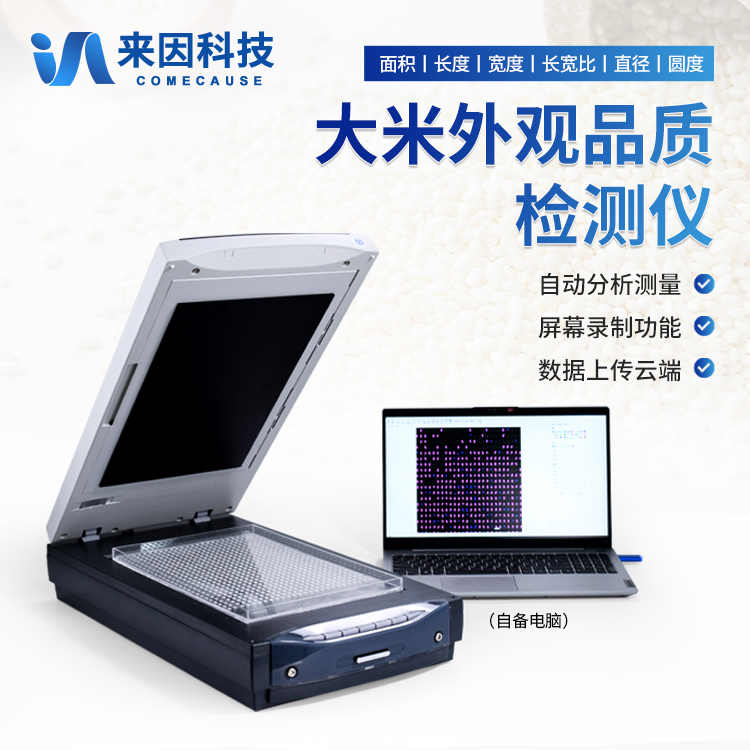
大米加工精度检测仪用于辅助判断米粒表面糠层被碾去的程度,帮助企业了解碾磨是否达到预期。实际使用中,检测完成并不是工作的终点。若样品、记录和留样脱节,后续想复核某批大米为何出现精度差异,就会缺少依据。把留样和记录与检测仪使用衔接起来,才能让检测结果真正服务于质量追溯。
一、检测结果要落到具体批次
加工精度检测的对象是样品,而样品来自某个批次。检测前应给样品一个可追溯的编号,并记录它对应的原料产地、品种、入机时间、碾磨道次或生产班次等信息。编号不必复杂,但要保证不同班次、不同碾磨道次之间不混用。检测仪打印或导出的结果,应与这个编号对应保存;如果仪器结果以图片或数据形式保存,也建议在文件名或记录表中体现编号。
有些企业只记录“今日精米检测合格”,没有区分生产线和班次。这样的记录很难回答“哪一批偏白”“哪一道碾磨过度”等问题。把检测结果落到具体批次,是后续留样复测和工艺复核的基础。
二、留样要与检测样品同源
留样不是另取一份米样,而应从同一检测样品中分取。检测前按企业规定分取留样,密封后贴上标签,标签信息与检测记录一致。留样数量以满足一次复测为原则,具体按企业质量制度执行,不宜过少导致无法复测。留样容器应清洁、干燥,避免吸湿和污染;保存环境应避开高温、潮湿和异味,防止样品在存放期间发生变化。
留样期限由企业根据产品周转、客户要求和内部管理需要确定。对于原料和成品精度差异需要追踪的批次,可适当延长留样保存时间。留样台账应记录样品编号、留样日期、存放位置、留样人和销毁日期,做到需要时能找到、到期能清理。
三、检测记录要能回答复测问题
一份实用的检测记录,至少应让人看懂“测的是谁、什么时候测、用什么方法测、结果如何、由谁复核”。可包括样品编号、品种或产地、生产班次或碾磨道次、检测日期、检测人员、仪器编号、检测结果、复核人员等字段。若设备对操作环境有要求,也可记录当时的环境条件;若检测前进行了设备清洁或检查,可在记录中简要注明。
记录不必追求字段繁多,但应避免只有结果没有背景。比如同一台大米加工精度检测仪在不同日期测出不同结果时,若记录中能查到样品来源、碾磨道次和操作人员,排查就有线索。记录填写应即时、清晰,修改处按规定签字或备注,避免事后凭记忆补填。
四、什么情况下启动留样复测
留样复测不是每次检测都要做,而是在需要确认时启动。常见情形包括:检测结果与感官判断差异较大;同一批次不同班次结果波动明显;生产调整碾磨道次后需要确认效果;客户对加工精度提出疑问;或检测仪经过维护、清洁后需要复核状态。复测时应使用同源留样,按相同制样和检测条件进行,并记录复测原因、复测结果和结论。
如果复测结果与原始结果接近,可结合生产记录判断是否为批次正常波动;如果差异明显,再检查样品是否受潮、留样是否污染、制样是否一致、仪器是否需要清洁或维护。复测的目的不是简单推翻原结果,而是为质量判断提供第二份证据。
五、把检测仪纳入日常质量闭环
大米加工精度检测仪的价值,不仅在于一次检测给出结果,更在于结果能被记录、留样能被复测、批次能被追溯。企业可把检测仪使用与留样管理、记录管理、设备维护放在同一套流程中:检测前确认样品编号,检测后保存结果并分取留样,定期检查留样台账和记录完整性。这样,当碾磨工序需要复核或客户需要说明时,检测结果才有据可查。
对于日常使用人员来说,最实用的做法是让样品编号贯穿取样、检测、留样和记录四个环节,减少“样找不到、记录对不上”的情况。检测仪是工具,留样和记录是配套证据,两者配合,才能让大米加工精度检测更稳定地服务于质量管理。
下一篇:没有了!