
大米加工精度检测仪读数波动先查什么
时间:2026-10-26 14:27:04
先确认仪器在测什么
大米加工精度检测仪主要用于观察米粒表面的留皮程度、糠粉残留和碾磨均匀性,帮助判断一批大米的加工精度。它解决的是人工目测容易受经验、光线和主观判断影响的问题。使用时先明确检测目的:是成品出厂前抽检,还是碾米工序中间巡检,抑或班组之间做比对。目的不同,取样点可以不同,但同一组比较样品应来自同一品种、同一工序和相近状态。不要把不同品种、不同水分状态或不同碾米道数的样品直接放在一起比较,否则读数差异不一定反映加工精度。
仪器读数是辅助判断工具,具体判定口径应结合企业内控标准、标准样品和仪器说明书。检测前确认仪器处于正常工作状态,检测区域干净,必要的预热和自检按说明完成。若对结果有疑问,先保留原样并复测,不要急于调整碾米设备。
样品代表性不足,读数容易忽高忽低
车间里常见的波动来源不是仪器本身,而是样品没有取好。同一批大米,料斗边缘、成品袋表层和中间部位的糠粉含量、碎米比例可能不同。取样时应按企业规定多点取样,混合后再分取检测样,避免只抓一把。样品中的糠粉和碎米如果集中在一处,会遮挡米粒表面,影响光学观察。需要清理的样品应按仪器说明和企业方法处理,不要随意改变处理条件。
每次检测的样品量尽量保持一致,分取工具和操作手法固定。样品编号、取样时间、取样点要写清楚,便于复测时找到同一来源。若同一编号样品复测差异明显,先重新混匀分取,再判断是否为仪器问题。
铺展与摆放会影响光学采集
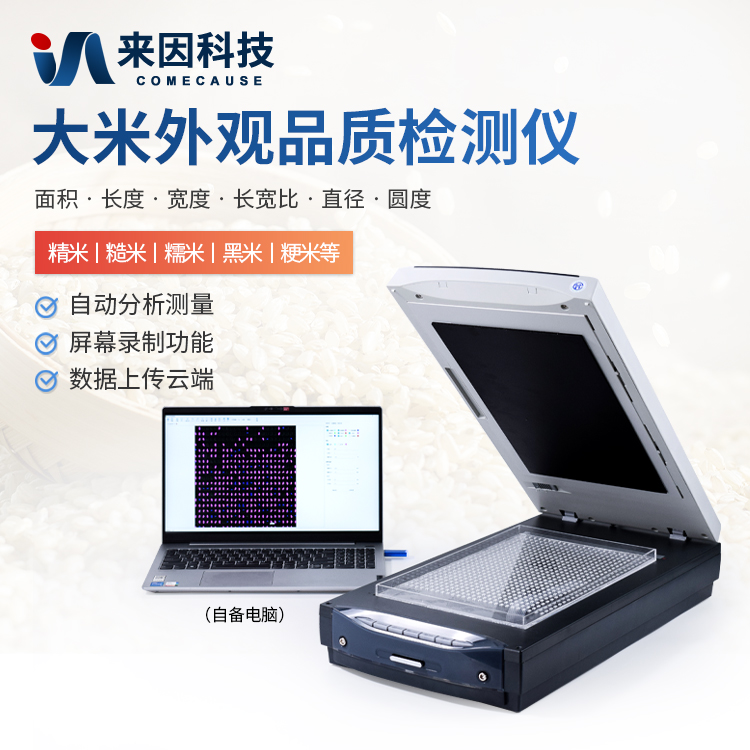
大米加工精度检测仪通常需要对检测区域内的米粒进行光学采集,米粒重叠、堆积或铺展不均都会造成视场差异。装样时应按仪器说明将样品均匀铺开,避免用手压实或随意堆成一堆。载样盘要放平到位,检测窗不要被手指反复触摸。不同操作员装样手法不一致时,同一批样品也可能出现读数差异。换班或换人操作时,可以用同一样品做一次复测,确认装样方式是否一致。
如果仪器需要特定数量的样品或特定铺展区域,应以说明书为准,不要凭感觉增减。装样量变化过大,会使检测区域内的米粒密度不同,比较结果就失去意义。
环境光和仪器清洁常被忽略
检测位置应避免强光直射和明显阴影变化。白天自然光与夜间灯光差异较大时,尽量固定检测位置,必要时做遮光处理。仪器镜头、检测窗和载样区域沾染灰尘、糠粉或指纹,会影响成像质量。清洁应按仪器说明进行,使用合适的擦拭材料,不要随意用湿布、酒精或其他溶剂擦拭。长期停用后重新启用,先检查外观和清洁状态,再按说明完成预热或自检。
检测台面保持整洁,避免样品袋、工具堆放在检测区域附近。环境温湿度若对仪器有明确要求,应按说明书控制,不要在有明显粉尘或震动的台面上操作。
把复测和记录做成固定动作
连续检测时,不要跳过必要的复测环节。每测若干样品后,可用企业内控样品或标准样品做一次核对,确认仪器状态没有明显漂移。校准应按仪器说明和厂家建议进行,不使用自制标准或来源不明的样品替代。发现读数偏离时,先复测同一样品;若复测仍偏离,再重新分取新样品;仍不一致时,检查清洁、环境和仪器状态。记录中至少保留样品编号、检测时间、操作人、复测结果和异常处理情况,便于追溯。
读数波动时不要直接据此大幅调整碾米机。先确认检测环节稳定,再把结果交给工序人员做小步验证。检测结果更适合用于同品种、同工序样品之间的比较,跨品种比较要谨慎。
建立适合车间的巡检习惯
把大米加工精度检测仪纳入日常巡检时,固定取样点、取样量、铺展方式、检测顺序和复核频次,比追求单次数值更重要。每班首样和末样可做对照,异常批次加测并留样。检测记录与碾米工序记录对应起来,出现波动时能快速回到样品和操作环节查找原因。仪器操作人员应熟悉说明书要求,交接班时说明仪器状态和异常情况。
总之,读数波动先查样品代表性、铺展摆放、环境光、清洁状态和操作节奏,再判断仪器是否需要进一步检查。保持操作一致、记录完整,检测结果才更有参考价值。具体操作要求以仪器说明书和企业内控规定为准。
下一篇:没有了!