
大米加工精度检测仪结果怎样指导碾米工序调整
时间:2026-10-29 14:27:06
先弄清检测结果与碾磨程度的关系
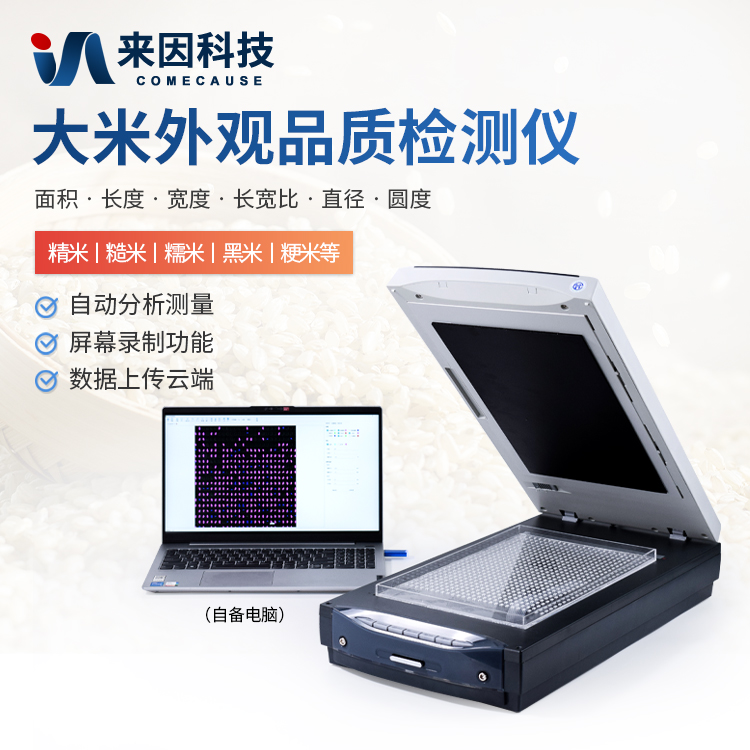
大米加工精度检测仪用于观察米粒表面皮层去除情况,帮助判断碾磨程度。不同设备的结果表达可能不同,有的给出加工精度等级,有的给出留皮比例或图像特征,使用时应以设备说明和企业内控要求为准。检测结果不是越高越好,而是要符合产品定位。同一批稻谷,目标精度不同,检测结果的合理区间也不同。把结果只当作一个等级来看,容易忽略它对碾米工序的反馈价值。
在实际生产中,加工精度检测通常安排在碾米工序稳定之后取样。若取样点不稳定,或样品混入不同批次,结果就难以代表当前工序状态。因此,看到结果时先问三个问题:样品来自哪里、对应哪一批、工序是否已经稳定。这三个信息清楚了,后面的判断才有基础。
结果偏轻或偏重时,先排除样品因素
当检测结果与班组经验不一致时,不建议马上调整碾米机。先检查样品是否具有代表性:取样是否覆盖不同位置,是否混入碎米、未熟粒和杂质,样品袋标识是否清楚。不同品种的皮层厚度、颜色和籽粒结构存在差异,同样的碾磨条件下,检测结果也可能不同。换品种后直接套用上一品种的经验,容易造成误判。
水分状态也会影响米粒在碾磨过程中的表现。样品放置时间过长、受潮或混样,都可能让结果偏离。此时应先重新取样复测,确认样品状态一致,再讨论设备调整。若复测结果仍与经验差异明显,再进入工序排查。
把结果落到碾米工序:按顺序排查
排除样品因素后,可按“进机状态—碾米室—后续处理”的顺序排查。先看进机流量是否稳定,流量忽大忽小会让米粒在碾米室内的停留时间不一致;再看碾米室压力、电流等运行指示是否在工艺要求范围内;随后检查碾辊磨损、吸糠风量等是否正常。不要一次改动多个环节,否则很难判断哪一项起了作用。
如果检测结果整体偏轻,说明皮层去除不足,可从碾磨作用是否偏弱、流量是否偏大、碾辊状态等方面查找原因;如果整体偏重,则要关注碾磨作用是否过强、重复碾磨或后续处理影响。这里的具体调整幅度应以设备操作规程和工艺要求为准,不建议照搬其他生产线的数值。检测仪提供的是判断依据,不是自动控制信号。
调整后用小批量验证,别只看单次读数
工序调整后,应等运行稳定再取样,避免刚调完就取到过渡样品。复测时可在同一批次内多点取样,观察结果是否集中、是否与调整方向一致。单次读数受取样和样品状态影响,不能作为唯一依据。必要时结合出米率、碎米情况、米粒外观等生产指标一起判断,避免为了追求某一项结果而忽略整体成品质量。
验证时还要记录调整前后的工序状态和检测结果。若调整后结果没有明显变化,先确认取样是否到位、设备是否正常,再考虑继续调整。把验证做小、做稳,比一次性大幅改动更利于保持生产稳定。
日常管理:让检测结果和工序记录对得上
让大米加工精度检测仪真正发挥作用,关键是结果能追溯到批次和工序。建议记录品种、批次、取样点、取样时间、检测结果和对应调整动作。设备方面,按说明保持镜头、光源和背景部位清洁,避免灰尘和污渍影响观察一致性。检测人员与碾米操作人员应使用统一的判断口径,遇到结果差异时先沟通样品和工序状态,而不是只争论读数。
长期来看,企业可以积累本厂品种和产品对应的检测记录,形成内部参考范围。这个范围应随品种、原料和工艺变化定期复核,不能一次设定后长期不变。检测仪是质量控制的工具,合理使用才能帮助稳定加工精度,减少凭经验调整带来的波动。
下一篇:没有了!